يخفي التصنيع عالي المزيج استنزافًا هائلاً للربحية في أرضية الإنتاج مباشرةً. يؤدي توقف المعدات الناتج عن عمليات تغيير المنتجات والحاويات اليدوية كثيفة العمالة إلى استهلاك ساعات التشغيل. غالبًا ما تعتمد المنشآت بشكل مفرط على المشغلين المخضرمين ومعارفهم القبلية للاتصال بالإعدادات، مما يؤدي إلى اختناق شديد. إنك تواجه توترًا مستمرًا بين طلب المستهلكين على وحدات SKU المتنوعة للمنتجات - النكهات واللزوجة وأحجام التغليف المختلفة - والواقع التشغيلي القاسي المتمثل في مخاطر التلوث المتبادل وساعات العمل الضائعة. الهندسة الحديثة تغير هذه الديناميكية بالكامل. تعمل المصممة جيدًا آلة تعبئة السوائل على تحويل التحول من المسؤولية اليدوية إلى عملية تلقائية يمكن التنبؤ بها. بدلاً من المصارعة مع الشدات والمفاتيح السداسية، يستخدم المشغلون وصفات رقمية ومكونات سريعة التحرير. سنقوم بتفصيل الحقائق الميكانيكية والميزات المحددة التي يجب عليك تقييمها لتحقيق تغييرات سريعة ومتكررة في المنتج على أرض الواقع.
الوجبات السريعة الرئيسية
تعمل الأتمتة على تقليل وقت التوقف عن العمل: يمكن لوحدات التحكم المنطقية القابلة للبرمجة (PLCs) مع إدارة الوصفات تقليل أوقات التغيير من ساعات إلى دقائق عن طريق أتمتة أحجام التعبئة وسرعات المضخة ومعدلات التدفق.
الوحدات الميكانيكية غير قابلة للتفاوض: تعد التعديلات التي لا تحتاج إلى أدوات والمكونات سريعة التحرير من المتطلبات الأساسية للمنشآت التي تتعامل مع أشكال الحاويات المتعددة، بدءًا من الزجاجات الصلبة وحتى الأكياس المرنة.
تحدد سرعة الصرف الصحي مرونة المنتج: تعد أنظمة التنظيف المكاني (CIP) والتعقيم المكاني (SIP) المتكاملة أمرًا بالغ الأهمية للتبديل الآمن بين التركيبات السائلة المميزة دون الحاجة إلى التفكيك اليدوي.
يرتبط عائد الاستثمار بـ OEE: عادةً ما يتم تعويض النفقات الرأسمالية الأولية الأعلى لميزات التحول السريع بمكاسب كبيرة في الفعالية الإجمالية للمعدات (OEE)، وجداول الإنتاج المتسقة، وانخفاض تكاليف العمالة.
ميكانيكا التحول في آلة تعبئة السوائل
يتطلب تحديد التحول السريع النظر في معايير الصناعة الصعبة. غالبًا ما تتطلب الأنظمة الميكانيكية القديمة ساعتين أو أكثر لإجراء عملية تفكيك وإعادة معايرة كاملة. تستهدف الأنظمة الآلية الحديثة التحولات التي تستغرق أقل من 15 دقيقة. يتطلب تحقيق هذه السرعة فهم الفرق الأساسي بين تغيير المنتج وتغيير التنسيق.
نوع التحول
تعريف
التحدي الأساسي
تغيير المنتج
تبديل تركيبة السائل الفعلية التي يتم ملؤها.
الشطف والتنظيف والتحقق من صحة مسار السوائل لمنع التلوث المتبادل.
تغيير التنسيق
تبديل حجم الحاوية المادية أو شكلها أو نوع الإغلاق.
يتطلب تطبيق مبادئ تبادل القوالب في دقيقة واحدة (SMED) على تعبئة السوائل فصل المهام الداخلية عن المهام الخارجية. تتطلب المهام الداخلية إيقاف الماكينة، مثل تبديل فوهات التعبئة أو ضبط قضبان التوجيه. يمكن تنفيذ المهام الخارجية أثناء تشغيل الآلة، مثل تنظيم الدفعة التالية من السائل أو تحضير شكل الزجاجة الجديد على جهاز فك التشفير الثانوي. تعمل التغييرات السريعة على تقليل المهام الداخلية وتحويل أكبر قدر ممكن من العمل إلى الإعداد الخارجي.
يؤثر التحول من السوائل المتدفقة بحرية مثل الماء أو المشروبات الروحية إلى المنتجات عالية اللزوجة مثل الشراب أو المواد الهلامية أو المعاجين بشكل مباشر على اختيار المضخة. تتطلب السوائل اللزجة مضخات إزاحة إيجابية قوية، مثل الفص الدوار أو المضخات الترسية. تستغرق هذه المضخات وقتًا أطول للتنظيف إذا لم تكن مصممة للصرف الصحي السريع. يجب عليك أيضًا مراعاة الحقائق الميكانيكية لضبط قضبان التوجيه، والعجلات النجمية، وآليات السد لملفات تعريف الحاويات المختلفة. يتم التعامل مع الزجاجة المربعة بشكل مختلف كثيرًا على الناقل مقارنة بالقارورة المستديرة غير المستقرة. عند تشغيل زجاجة PET مستديرة سعة 500 مل متبوعة بزجاجة زجاجية مربعة سعة 250 مل، يجب أن يتكيف مسار معالجة المواد بالكامل.
يمثل الحفاظ على اتساق معدل التدفق عبر مقاييس الإنتاج المختلفة عقبة هندسية أخرى. يتطلب التبديل بين عمليات الإنتاج الحرفي الصغيرة والإنتاج المستمر بكميات كبيرة تحكمًا دقيقًا. يجب أن يحافظ النظام على معدلات تدفق ثابتة ودقة تعبئة بغض النظر عن حجم الدفعة. تتفوق المضخات التي تعمل بمحرك مؤازر هنا، مما يوفر تحكمًا دقيقًا في الحجم دون التغيير والتبديل اليدوي. يتلقى محرك سيرفو ردود فعل مستمرة من PLC، مما يضبط سرعة دوران المضخة بالمللي ثانية لمراعاة التغيرات في ضغط رأس السائل أو تحولات اللزوجة الناجمة عن درجة الحرارة.
يحتاج مديرو الإنتاج إلى مقاييس أساسية لتقييم كفاءة التحول. تشمل معايير النجاح لإنتاج المزيج العالي ما يلي:
وقت التغيير: تتبع الدقائق الدقيقة من آخر زجاجة جيدة من SKU A إلى أول زجاجة جيدة من SKU B.
تقليل الخردة: قم بقياس حجم السائل المهدر وعدد الحاويات التالفة أثناء مرحلة إعادة التشغيل.
إنتاجية المرور الأول: تأكد من أن الزجاجة الأولى التي يتم إخراجها من الخط بعد المحول تلبي معايير الجودة دون الحاجة إلى إعادة العمل.
استقلالية المشغل: قم بقياس مدى سهولة قيام المشغل المبتدئ بإجراء التغيير دون الاتصال بفنيي الصيانة للحصول على الدعم.
وقت التشغيل: تتبع المدة التي يستغرقها الجهاز للوصول إلى سرعة التشغيل الاسمية الثابتة بعد تغيير التنسيق.
الميزات الأساسية التي تتيح إجراء تغييرات سريعة في آلة تعبئة السوائل الأوتوماتيكية
آليات التكيف خالية من الأدوات
يعد التخلص من الأدوات اليدوية الخطوة الأولى نحو التحولات السريعة. تستخدم أجزاء التغيير التي لا تتطلب أدوات أدوات كرنك يدوية مزودة بقراءات رقمية وقضبان توجيه إضافية وفواصل مرمزة بالألوان. تسمح هذه المكونات للمشغلين بإجراء تعديلات دقيقة وقابلة للتكرار باستخدام أيديهم فقط. تركز الهندسة وراء هذه الآليات على دبابيس القفل، والمشابك سريعة التحرير، والشرائح المتوافقة بدلاً من البراغي الملولبة.
تؤدي إزالة مفاتيح الربط والمفاتيح السداسية من العملية إلى تقليل أخطاء المشغل. فهو يوحد عملية التغيير الجسدي عبر التحولات المختلفة. سيقوم مشغل الوردية النهارية ومشغل الوردية الليلية بإعداد الماكينة بشكل متطابق. يؤدي هذا إلى تقليل عبء التدريب بشكل كبير مقارنة بالتعديلات اليدوية القديمة، حيث يعتمد المشغلون على الإحساس والتقدير البصري لمحاذاة رؤوس التعبئة. توفر العدادات الرقمية الموجودة على مغازل التعديل قيمة رقمية ثابتة لكل إعداد. إذا كانت الوصفة تتطلب عرض سكة يبلغ 45.5 مم، يقوم المشغل ببساطة بإدارة الكرنك حتى يعرض العداد 45.5.
التكامل بين التنظيف المكاني (CIP) والتعقيم المكاني (SIP)
تعمل أنظمة CIP وSIP الآلية على تنظيف مسارات السوائل وتعقيمها وتجفيفها دون الحاجة إلى تفكيك الصمامات والخراطيم والفوهات. تقوم آلة تعبئة السوائل الأوتوماتيكية المجهزة بقدرات CIP بتوجيه عوامل التنظيف وشطف الماء من خلال المسار الدقيق الذي يسلكه المنتج. وهذا يضمن الصرف الصحي الشامل في جزء صغير من الوقت الذي يتطلبه التفكيك اليدوي.
يعمل التصميم الصحي على تسريع عملية التحقق من التنظيف. تتميز المكونات المصنعة من الفولاذ المقاوم للصدأ 316L بلحام خالٍ من الشقوق ووصلات ثلاثية المشبك. تمنع هذه الأسطح الملساء تراكم المنتج ونمو البكتيريا. عندما يفتقر مسار السوائل إلى السيقان الميتة والزوايا الحادة، تكتمل دورة التنظيف المكاني (CIP) بشكل أسرع. يشتمل تسلسل التنظيف المكاني (CIP) الآلي النموذجي على شطف مسبق لإزالة الأتربة السائبة، وغسل كاوي لتكسير الدهون والبروتينات، وشطف متوسط، وغسل حمضي لتحييد البقايا، وشطف تعقيم نهائي. ويضمن أتمتة هذا التسلسل الحفاظ على سرعة التدفق الصحيحة - التي تزيد عادة عن 1.5 متر في الثانية - لإنشاء التدفق المضطرب اللازم للغسل الميكانيكي داخل الأنابيب.
وحدات التحكم المنطقية القابلة للبرمجة (PLC) وإدارة الوصفات
تقوم شاشات اللمس التي تعمل بواجهة الإنسان والآلة (HMI) بتخزين الوصفات التي تم تكوينها مسبقًا لمجموعات محددة من السوائل والحاويات. يعمل PLC كعقل للعملية. عندما يختار المشغل وصفة ما، يقوم النظام تلقائيًا بضبط رؤوس التعبئة التي تعمل بمحرك مؤازر، وسرعات المضخة، وتوقيت الناقل. تعمل هذه الذاكرة الرقمية على التخلص من معايرة التجربة والخطأ التي تعاني منها الأجهزة القديمة.
تضمن إدارة الوصفة معدلات تدفق ثابتة ودقة تعبئة. ونظرًا لأن المعلمات مقفلة رقميًا، فإن الجهاز يعمل بشكل مماثل في كل مرة تقوم فيها بتشغيل SKU المحدد. يمكنك إزالة أخطاء المعايرة البشرية بالكامل. يقوم PLC بتنسيق التسلسل بأكمله، مما يضمن وصول الفوهات إلى العمق الصحيح وأن المضخات توفر الحجم المطلوب بالضبط. تعمل الأنظمة المتقدمة أيضًا على تحديد دورة التعبئة، حيث تبدأ ببطء لمنع تناثر السوائل، وتتسارع أثناء التعبئة بالجملة، وتتباطأ في النهاية لضمان قطع نظيف دون تقطر.
فوهات التحرير السريع وأنظمة المضخات المعيارية
تسمح عربات المضخة المعيارية وفوهات التعبئة سريعة التحرير للمشغلين بتبديل مسار السائل بالكامل في دقائق. بدلاً من تنظيف المضخة في مكانها، ما عليك سوى فصلها ووضع عربة مضخة نظيفة ومعقمة مسبقًا في مكانها. تحافظ هذه الوحدة على تشغيل خط التعبئة الرئيسي بينما يتم تنظيف المضخة المتسخة دون الاتصال بالإنترنت في منطقة غسيل مخصصة.
إن تخصيص وحدات مضخات محددة لعائلات منتجات معينة يوفر توفيرًا كبيرًا في الوقت. يمكنك تخصيص عربة مضخة واحدة حصريًا للمنتجات التي تحتوي على مسببات الحساسية وأخرى للمنتجات غير المسببة للحساسية. تتجاوز هذه الإستراتيجية بروتوكولات التنظيف الطويلة والتي تخضع للتدقيق الشديد تمامًا. يمكنك القضاء على خطر التلوث المتبادل عن طريق فصل مسارات السوائل فعليًا. تسمح تركيبات الفصل السريع، مثل المشابك الصحية الثلاثية، للمشغلين بالقطع وإجراء توصيلات السوائل في ثوانٍ بدون أدوات.
تقييم آلة تعبئة وتغليف السوائل لخط الإنتاج الخاص بك
مخاطر التلوث المتبادل والامتثال الصحي
يعد تقييم امتثال الآلة للمعايير الصحية FDA أو cGMP أو 3-A أمرًا إلزاميًا أثناء التحولات السريعة. يجب عليك التحقق من أن تصميم المعدات يدعم التنظيف الشامل. ابحث عن مسارات السوائل ذاتية التصريف واللحامات الصحية واللدائن المعتمدة من إدارة الغذاء والدواء. يجب أن تسمح الماكينة بعمليات الغسيل الكيميائي العنيفة دون الإضرار بالأختام أو المكونات الداخلية.
تضمن عمليات التحقق عدم انتقال النكهة أو التلوث المتبادل للمكونات النشطة عند تقليل أوقات التنظيف. يجب عليك مسح واختبار مسار السائل بعد دورة التنظيف المكاني (CIP) لإثبات نظافة النظام. إن ذات التصميم الجيد آلة تعبئة وتغليف السوائل تجعل عملية التحقق هذه واضحة ومباشرة. إذا كانت الآلة تتطلب تنظيفًا يدويًا لاجتياز اختبار المسحة، فسوف تتأثر أوقات التغيير. غالبًا ما تستخدم المنشآت اختبار الريبوفلافين أثناء التشغيل للتحقق بصريًا من أن كرات الرش CIP توفر تغطية كاملة داخل وعاء الحشو ومسارات السوائل.
قابلية التوسع والتحقق من المستقبل لخطوط الإنتاج الجديدة
إن تقييم قدرة الآلة على التعامل مع وحدات SKU المستقبلية وغير المتوقعة يضمن أن المعدات تدعم منتجاتك الآن وفي المستقبل. أنت بحاجة إلى نظام ذو نطاق تعبئة واسع. الآلة التي تملأ زجاجات من 50 مل إلى 100 مل فقط تحد من نموك. ابحث عن المعدات القادرة على التعامل مع اللزوجة المتنوعة ونطاقات الحجم الأوسع من خلال مقايضات المضخة أو الفوهة البسيطة.
تقدم قابلية التوسع في التنسيق تعقيدات كبيرة. غالبًا ما يتطلب الانتقال من الزجاجات الصلبة التقليدية إلى التغليف المرن مثل الأكياس السائلة أو الأكياس القائمة آليات معالجة مختلفة تمامًا. في حين أن بعض الأنظمة المعيارية للغاية يمكن أن تتكيف، إلا أنه يجب عليك تحديد هذه المتطلبات أثناء مرحلة الشراء. بالإضافة إلى ذلك، قم بتقييم مدى توفر قطع غيار ما بعد البيع والمدة الزمنية اللازمة لتغييرها من الشركة المصنعة للمعدات الأصلية (OEM). ستؤدي المهل الزمنية الطويلة للعجلات النجمية المخصصة إلى تأخير إطلاق منتجك الجديد.
قيود البصمة وتكامل الخط
تتطلب أجزاء التغيير المعيارية وعربات المضخة مساحة تخزين مخصصة بالقرب من خط الإنتاج. يجب عليك مناقشة المتطلبات المكانية أثناء مرحلة تخطيط المنشأة. تعمل ألواح الظل ورفوف التخزين المخصصة على الحفاظ على أجزاء التغيير منظمة ومحمية من التلف. إذا كان على المشغلين السير عبر المصنع لاستعادة حاجز التوجيه، فسيزيد وقت التغيير.
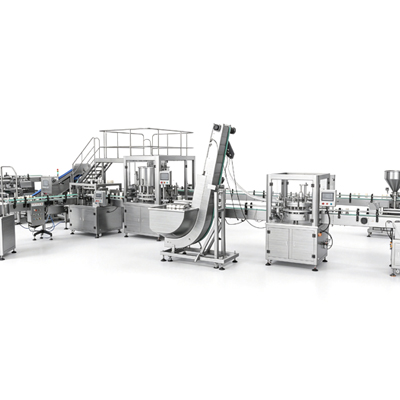
قم بتقييم كيفية تواصل آلة التعبئة مع معدات المنبع والمصب أثناء التغيير على مستوى الخط. يجب أن تتكامل مادة الحشو بسلاسة مع أدوات فك الزجاجة، وأغطية الأغطية، وملصقات الملصقات، وآلات تعبئة الكرتون. إن التغيير السريع للحشو لا يعني شيئًا إذا استغرق ضبط الملصق ساعتين. يجب أن يقوم PLC بشكل مثالي بمشاركة بيانات الوصفة عبر الخط بأكمله، مما يؤدي إلى إجراء تعديلات تلقائية على الآلات المتصلة عبر Ethernet/IP أو بروتوكولات اتصال Profinet.
المقايضات: السرعة مقابل الدقة مقابل الإنفاق الرأسمالي
الاستثمار الأولي مقابل OEE طويل الأجل
يجب أن يقارن التحليل الواقعي للتكلفة والعائد بين الحشوات الميكانيكية القياسية والأنظمة المؤتمتة بالكامل والتي تعمل بمحرك مؤازر. تحمل الآلات الآلية نفقات رأسمالية أولية أعلى. عادةً ما يتم تعويض هذه التكلفة الأولية بمكاسب كبيرة في فعالية المعدات الشاملة (OEE). يمكنك استرداد ساعات الإنتاج المفقودة وتقليل الخردة وخفض تكاليف العمالة.
يتطلب حساب فترة الاسترداد النظر في بيانات الإنتاج المحددة الخاصة بك. تتبع عدد التحولات في الأسبوع. اضرب ذلك في عدد الساعات التي يتم توفيرها في كل عملية تحويل باستخدام نظام آلي. ضع في الاعتبار معدلات العمالة الخاصة بك وهامش الربح لساعات الإنتاج المستردة. في البيئات عالية المزيج، غالبًا ما تكون فترة الاسترداد لميزات التغيير السريع قصيرة بشكل مدهش. تُترجم زيادة OEE بشكل مباشر إلى إنتاجية أعلى واستخدام أفضل للأصول.
تعقيد الصيانة مقابل فوائد الأتمتة
تتطلب الآلات الآلية للغاية والمزودة بمحركات مؤازرة، وأجهزة HMI، ووحدات التحكم المنطقية القابلة للبرمجة (PLCs) المتقدمة مستوى أعلى من الخبرة الفنية في مجال الصيانة. أنت تستبدل العمل الجسدي بالتعقيد الفني. لم يعد المشغلون بحاجة إلى التعامل مع مفاتيح الربط الثقيلة، ولكن يجب أن يعرف فريق الصيانة لديك كيفية استكشاف أخطاء محرك سيرفو المعيب أو مشكلة محاذاة المستشعر وإصلاحها.
تتطلب هذه المقايضة تحولاً في استراتيجية القوى العاملة لديك. يمكنك تقليل الإجهاد البدني للمشغل والاعتماد على المعرفة القبلية. يمكنك زيادة الاعتماد على فنيي الأجهزة المتخصصة. تأكد من حصول موظفي الصيانة لديك على التدريب المناسب على منصات PLC والمؤازرة المحددة المستخدمة في المعدات الجديدة. يؤدي توحيد المعايير على منصة أتمتة واحدة عبر منشأتك إلى تبسيط عبء التدريب هذا وتقليل مخزون قطع الغيار المطلوبة للمكونات الكهربائية.
مخاطر التنفيذ واستراتيجيات التخفيف
تدريب المشغلين وعقبات التبني
قد يحاول المشغلون تجاوز الإعدادات التلقائية أو تثبيت أجزاء لا تحتوي على أدوات بشكل صحيح بسبب نقص التدريب. إذا لم يثقوا في الوصفة الرقمية، فقد يحاولون التجاوزات اليدوية، مما يؤدي إلى عمليات تعبئة غير متناسقة واحتمال تلف الجهاز. تعتبر عقبات التبني شائعة عند الانتقال من الأنظمة الميكانيكية القديمة إلى المنصات الرقمية.
ويتطلب التخفيف نهجا استباقيا. تكليف تدريب شامل على OEM لجميع التحولات. استخدم إجراءات التشغيل القياسية (SOPs) المستندة إلى الفيديو والتي يمكن الوصول إليها مباشرة على شاشة HMI. قم بتنفيذ ضوابط الوصول على مستوى المستخدم لمنع الموظفين غير المصرح لهم من تغيير معلمات الوصفة الأساسية. يجب أن يتمتع مديرو الصيانة أو الإنتاج فقط بسلطة تغيير الكود الأساسي أو ضبط نقاط ضبط الوصفة الرئيسية.
إدارة قطع الغيار للأنظمة المعيارية
تعمل أجزاء التغيير المفقودة أو التالفة أو المتدهورة على إيقاف عمليات التغيير السريعة على الفور. تعد العجلات النجمية المخصصة والحلقات الدائرية المتخصصة والمشابك سريعة التحرير من عناصر المسار المهمة. في حالة فقدان فاصل واحد مرمز بالألوان، لن يتمكن المشغل من إكمال تغيير التنسيق، مما يترك الخط خاملاً.
تنفيذ استراتيجيات تنظيمية صارمة للتخفيف من هذه المخاطر. استخدم لوحات الظل لجميع أجزاء التغيير، مما يوفر إشارة مرئية عند فقدان عنصر ما. وضع جدول صارم للصيانة الوقائية للأختام والحشيات. احتفظ بمخزون استراتيجي لعناصر التآكل الحرجة في الموقع لمنع تأخير الشحن من وقف الإنتاج.
اختبار التشغيل وقبول المصنع (FAT)
يمثل تركيب جهاز لا يفي بسرعات التحويل الموعودة في منشأتك الفعلية مخاطر تشغيلية كبيرة. قد تعمل الآلة بشكل مثالي مع المياه والزجاجات القياسية في منشأة الشركة المصنعة الأصلية، ولكنها تواجه صعوبة مع الشراب اللزج والحاويات المخصصة.
قم ببناء بروتوكول FAT ليشمل بشكل واضح التغييرات الموقوتة والشاملة. استخدم السوائل والزجاجات والأغطية الفعلية الخاصة بمنشأتك أثناء الاختبار. لا تقم بتسجيل الدخول على الجهاز حتى تثبت الشركة المصنعة للمعدات الأصلية (OEM) أن الجهاز يمكنه الوصول إلى هدف التغيير الذي يستغرق أقل من 15 دقيقة في ظل ظروف العالم الحقيقي. يمنع هذا الاختبار الصارم المفاجآت المكلفة أثناء التشغيل ويضمن تلبية المعدات لأهداف OEE الخاصة بك منذ اليوم الأول.
خاتمة
قم بمراجعة وقت التوقف عن التغيير الحالي لديك على مدار أسبوعين لإنشاء مقياس أساسي للمهام الداخلية مقابل المهام الخارجية.
احسب التأثير المالي لساعات الإنتاج الضائعة والمواد المهدرة أثناء هذه التحولات لتبرير النفقات الرأسمالية.
قم بجرد وحدات SKU الحالية والمتوقعة لتحديد نطاقات اللزوجة الدقيقة وقيود تنسيق الحاوية.
اطلب استشارة فنية أو عرضًا توضيحيًا مستهدفًا للماكينة مع التركيز بشكل خاص على إجراءات التغيير المحددة بوقت وبدون أدوات.
التعليمات
س: ما هي المدة التي يستغرقها التحويل القياسي في آلة تعبئة السوائل الأوتوماتيكية؟
ج: غالبًا ما تستغرق الأنظمة اليدوية من ساعة إلى ثلاث ساعات لإجراء عملية التفكيك وإعادة المعايرة بشكل كامل. يمكن للأنظمة الآلية التي لا تحتوي على أدوات إكمال العملية خلال 10 إلى 20 دقيقة. يعتمد الوقت المحدد بشكل كبير على متطلبات التنظيف والصرف الصحي المحددة للسوائل التي يتم تبديلها.
س: هل يمكن لآلة تعبئة السوائل التعامل مع السوائل الرقيقة واللزجة؟
ج: نعم، ولكن الأمر يتطلب أنواعًا معينة من المضخات، مثل المضخات ذات الفص الدوار أو المضخات الترسية. يجب أن تتميز الماكينة أيضًا بسرعات تعبئة قابلة للبرمجة لمنع تناثر السوائل الرقيقة أو التجويف بالسوائل السميكة، مما يحافظ على معدلات تدفق ثابتة عبر جميع اللزوجة.
س: ما الفرق بين تغيير المنتج وتغيير التنسيق؟
ج: يتضمن تغيير المنتج تبديل السائل الفعلي الذي يتم ملؤه، الأمر الذي يتطلب تنظيفًا شاملاً وشطفًا لمسار السائل. يتضمن تغيير التنسيق تعديل الآلات المادية، مثل قضبان التوجيه والعجلات النجمية، لاستيعاب حجم زجاجة أو كيس أو حاوية مختلفة.
س: كيف تعمل أنظمة التنظيف المكاني (CIP) على تقليل أوقات التغيير؟
ج: تعمل أنظمة التنظيف المكاني (CIP) على أتمتة عملية تنظيف مسار السوائل باستخدام الماء وعوامل التنظيف. وهذا يلغي حاجة المشغلين إلى عمالة كثيفة لتفكيك الخراطيم والصمامات والفوهات وفركها وإعادة تجميعها يدويًا بين عمليات تشغيل المنتج.
س: هل تؤثر التغييرات السريعة على دقة التعبئة؟
ج: لا. مع التكنولوجيا المؤازرة وإدارة وصفة PLC، يتم الحفاظ على الدقة بشكل صارم. يتم قفل المعلمات رقميًا في النظام، مما يزيل أخطاء المعايرة البشرية ويضمن عمليات تعبئة متسقة وقابلة للتكرار فورًا بعد التغيير.
س: هل يمكن لآلة تعبئة وتغليف السوائل التبديل بين الزجاجات الصلبة والأكياس المرنة؟
ج: في حين أن بعض الأنظمة المعيارية للغاية يمكن أن تتكيف، فإن الانتقال بين الحاويات الصلبة والأكياس المرنة أمر معقد للغاية. غالبًا ما يتطلب آليات تشكيل وختم مخصصة. يجب تحديد هذا النوع من التغيير الرئيسي للتنسيق بشكل صريح أثناء مرحلة الشراء الأولية.
س: ما هي أنواع الحاويات التي تتطلب أطول أوقات التغيير في آلة تعبئة وتغليف السوائل؟
ج: الحاويات ذات الشكل الفريد، أو غير المستقرة، أو غير القائمة بذاتها تستغرق وقتًا أطول. غالبًا ما تتطلب هذه التنسيقات أقراص مخصصة لتثبيتها في وضع مستقيم، أو قضبان توجيه متخصصة، أو آليات معالجة معقدة تتطلب محاذاة ميكانيكية دقيقة وتستغرق وقتًا طويلاً.
تعمل التعبئة الشبكية الآلية على إطالة عمر الإنتاج من خلال توفير تدفق الهواء الحيوي. تؤدي ترقية خطك إلى خفض تكاليف العمالة، وإيقاف هبة المنتج، وزيادة الإنتاج اليومي إلى الحد الأقصى.
تستخدم حشوات المساحيق التي يتم التحكم فيها بالغبار تقنية الاستخراج الفراغي والمثاقب التي تعمل بمحرك مؤازر لتعبئة المواد الدقيقة. تمنع هذه الأنظمة الآلية الهدر، وتضمن السلامة، وتعظيم عائد الاستثمار.
تستخدم آلات التغليف الأفقية الحركة الجانبية لتعبئة المواد الصلبة والمساحيق والسوائل بأمان. تضمن هذه الأنظمة وجود أختام مانعة للتسرب، وخفض تكاليف العمالة، وزيادة عائد الاستثمار الخاص بك.